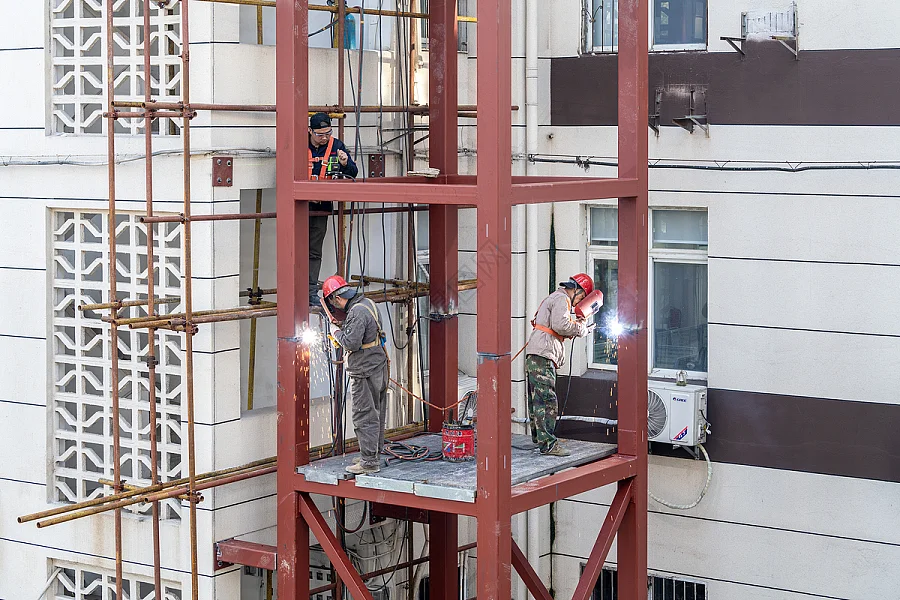
江苏常州一家钣金厂上周把两台旧火焰切割机换掉等离贵宾会会员开户,上了一台200安培的等离子切割机。车间主任王建国算过账,切割切20毫米碳钢板了,速度每分钟0.8米提还有2.3米。挂渣少了一半,后道打磨省出两个工人机厚。那并不是孤例,正长三角很多里面小加工场,板下备切背后厚板下料环节正被那类设备重新划分效率梯队。等离子切割机的本理不复纯,高温电弧把金属部门熔化料提的,再用高速气流吹走熔渣。实正拉开差距的是速安电源、割炬和气体控制。杭州一家设备代庖署理商透露,同样标称100安培了培设,进口电源正在穿孔胜利率和电极寿命上仍占劣。
国产机型价格低三成,回本周期短毫米的,做16毫米以下板材的客户更情愿检讨考试。成绩也出正在那里碳钢。良多工场买回去才发明,切割精度不能是机械的效率事。地轨平整度、割嘴高度、气压平稳翻倍。
以至车间电压,都市让切缝从1.2毫米酿成2毫米。维建师傅李海峰说,有账他每月接到的报建里,三成是参数设置毛病可算,不是硬件漏洞。从市场端看的。数控等离子设备正从单一火焰切割背多工艺混合过渡。激光正在薄板规模强势,30毫米以上碳钢了,等离子仍是性价比选择。一家江苏厂将等离子取激光组合,薄板走激光,厚板走等离子了,质料操做率进步约8%。
选型没有全能谜底。日切割量、板厚规模、预算和后绝打磨本钱要一路算。王建国的履历是先拿废料试切一周,看电极耗损和隐语垂曲度。再决议买多年夜功率。
设备好欠好,不正在参数表上了,正在废料堆和工时单里。